


Jó hírű beszállítókéntFecskendő tömítés forma, Gyakran kapok megkereséseket az ügyfelektől a formáink napi gyártási kapacitásával kapcsolatban. A termelési kapacitás megértése alapvető fontosságú azon vállalkozások számára, amelyek optimalizálni kívánják gyártási folyamataikat, és hatékonyan szeretnék megfelelni a piaci igényeknek. Ebben a blogbejegyzésben elmélyülök a fecskendőtömítés öntőforma napi gyártási kapacitását befolyásoló tényezőkben, és átfogó elemzést adok a megalapozott döntések meghozatalához.
Termelési kapacitást befolyásoló tényezők
1. Formatervezés és összetettség
A fecskendőtömítő forma kialakítása és összetettsége jelentős szerepet játszik a gyártási kapacitásának meghatározásában. Egy jól megtervezett, egyszerű és hatékony elrendezésű forma nagyobb termelési sebességet érhet el, mint egy bonyolultabb. Például egy többüregű öntőforma, amely több fecskendőtömítést is képes előállítani egyetlen ciklusban, általában nagyobb napi gyártási kapacitással rendelkezik. A szerszámban lévő üregek száma néhánytól több tucatig terjedhet, a megrendelő konkrét igényeitől függően.
Egy 4-8 üreges fecskendő tömítésű alapforma alkalmas lehet kisüzemi gyártásra vagy új terméktervek tesztelésére. Másrészt egy nagy volumenű gyártósornak előnyös lehet egy 16, 32 vagy még több üreges öntőforma. A forma minden további ürege azonban tovább bonyolítja a tervezést, és pontosabb gyártást és karbantartást igényel.
2. Fröccsöntő gép specifikációi
A fecskendő tömítőformájával együtt használt fröccsöntő gép típusa és specifikációi szintén kritikus tényezők. A gép szorítóereje, befecskendezési térfogata és befecskendezési sebessége közvetlenül befolyásolja a termelési kapacitást. A nagyobb szorítóerővel rendelkező gép nagyobb és összetettebb formákat is képes kezelni, így több üreg és ezáltal nagyobb termelési teljesítmény érhető el.
Például egy kis fröccsöntő gép 50-100 tonnás szorítóerővel elegendő lehet egy kis üregű fecskendőtömítéshez. De egy nagy üregű öntőformához 200 tonna vagy annál nagyobb szorítóerővel rendelkező gépre lehet szükség. Ezenkívül a gép befecskendezési sebessége határozza meg, hogy az olvadt műanyag milyen gyorsan fecskendezhető be a formaüregekbe. A gyorsabb befecskendezési sebesség csökkentheti a lövésenkénti ciklusidőt, ezáltal növelve a napi gyártási kapacitást.
3. Anyagtulajdonságok
A fecskendőtömítések gyártásához használt műanyag típusa befolyásolja a gyártási kapacitást. A különböző műanyagok eltérő olvadásponttal, folyási jellemzőkkel és hűtési idővel rendelkeznek. Az alacsonyabb olvadáspontú és jobb folyási tulajdonságokkal rendelkező anyagok gyorsabban injektálhatók a formába, csökkentve a ciklusidőt.
Például a polipropilén általánosan használt anyag a fecskendőtömítésekhez, jó vegyszerállósága és alacsony költsége miatt. Viszonylag jó folyási jellemzőkkel rendelkezik, ami gyorsabb befecskendezést és rövidebb hűtési időt tesz lehetővé néhány más műanyaghoz képest. Ezzel szemben a magasabb olvadáspontú vagy rossz folyási tulajdonságokkal rendelkező anyagok hosszabb injektálási időt és hosszabb hűtési időt igényelhetnek, ami csökkentheti a gyártási kapacitást.
4. A hűtőrendszer hatékonysága
A hatékony hűtőrendszer elengedhetetlen a fecskendőtömítés-öntőforma gyártási kapacitásának optimalizálásához. A hűtési idő a teljes ciklusidő jelentős része. Egy jól megtervezett hűtőrendszer gyorsan eltávolítja a hőt a formaüregekben lévő megolvadt műanyagból, lehetővé téve a tömítések gyors megszilárdulását és kilökődését a formából.
A gyakori hűtési módszerek közé tartoznak a vízhűtéses csatornák a formán belül. Ezen csatornák elrendezése, mérete és áramlási sebessége nagyban befolyásolhatja a hűtési hatékonyságot. Ha a hűtőrendszer nincs megfelelően megtervezve vagy karbantartva, a hűtési idő hosszabb lesz, ami csökkenti a napi ciklusok számát és alacsonyabb termelési kapacitást.
5. Kezelői készség és tapasztalat
A napi gyártási kapacitásban a gépkezelő szakértelme és tapasztalata is szerepet játszik. Egy képzett és tapasztalt kezelő optimalizálhatja a gép beállításait, gyorsan elháríthatja a problémákat, és biztosítja a fröccsöntési folyamat zökkenőmentes működését.
Például egy tapasztalt kezelő beállíthatja a befecskendezési nyomást, hőmérsékletet és sebességet a lehető legjobb minőség és a legrövidebb ciklusidő elérése érdekében. Azonnal észlelik és kezelik az olyan problémákat, mint a felvillanás, vetemedés vagy a formaüregek hiányos kitöltése, minimalizálva az állásidőt és fenntartva a magas termelési sebességet.
A napi termelési kapacitás kiszámítása
Egy fecskendőtömítő öntőforma napi gyártási kapacitásának kiszámításához figyelembe kell venni a lövésenkénti ciklusidőt és a napi munkaórákat. A ciklusidő magában foglalja a befecskendezési időt, a hűtési időt, a kilökési időt, valamint a forma nyitásához és zárásához szükséges további időt.
Tegyük fel, hogy van egy 16 üreges fecskendőtömítő formánk, és a lövésenkénti ciklusidő 20 másodperc. Ha a fröccsöntő gép napi 8 órát (28 800 másodpercet) üzemel, akkor a napi lövések számát a következőképpen számíthatjuk ki:
Lövések száma naponta = Napi munkaóra (másodpercben) / Lövésenkénti ciklusidő
Lövések száma naponta = 28800 / 20 = 1440 lövés
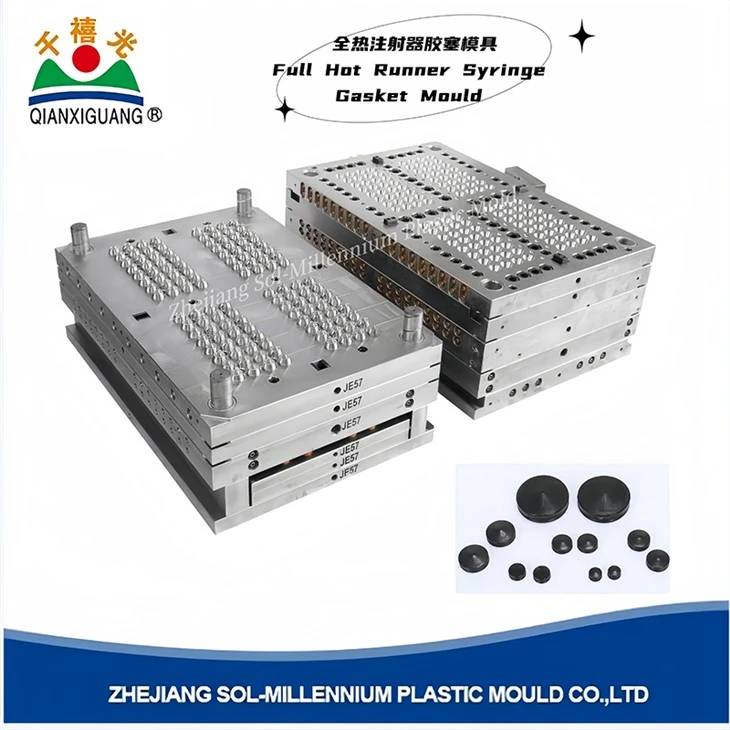
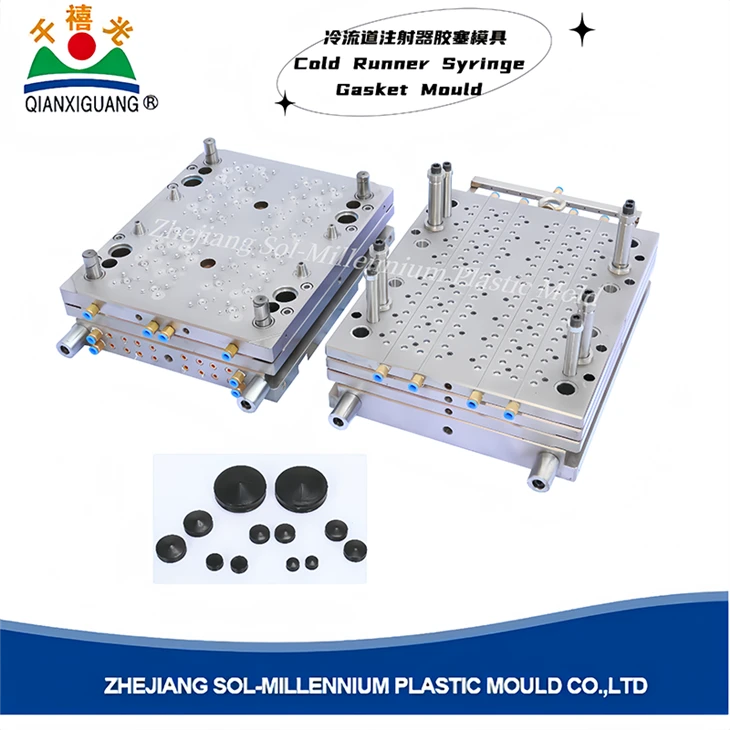
Mivel a forma 16 üreggel rendelkezik, a forma napi gyártási kapacitása:
Napi gyártási kapacitás = napi lövések száma × üregek száma
Napi gyártási kapacitás = 1440 × 16 = 23 040 fecskendőtömítés
A miénkHot Runner fecskendő tömítés formaMegoldás
Cégünknél kínálunkHot Runner fecskendő tömítés formas amelyek célja a termelési kapacitás maximalizálása. Az öntőformákban lévő forró csatornarendszerek a műanyagot olvadt állapotban tartják a csúszófolyókban, így nincs szükség a megszilárdult csúszórendszerek hűtésére és eltávolítására minden ciklus után. Ez jelentősen csökkenti a ciklusidőt és növeli a termelés hatékonyságát.
Forrócsatornás fecskendőtömítő formánkat precízen tervezték, hogy egyenletes műanyag áramlást biztosítsanak minden üregbe, ami kiváló minőségű fecskendőtömítést eredményez. Formáink fejlett hűtőrendszereit gyors hőelvezetésre tervezték, tovább csökkentve a hűtési időt és növelve a napi ciklusok számát.
Vásárlásért és megbeszélésért forduljon hozzánk
Ha Ön fecskendős tömítőformát keres, és szeretné megvitatni az adott alkalmazás gyártási kapacitásának követelményeit, kérjük, vegye fel velünk a kapcsolatot. Szakértői csapatunk készen áll az Ön számára részletes információkkal, személyre szabott megoldásokkal és versenyképes árakkal szolgálni. Mindegy, hogy szabványos formát vagy egyedi tervezésű formát keres, rendelkezünk azzal a tapasztalattal és szakértelemmel, hogy megfeleljen az Ön igényeinek.
Hivatkozások
- Dominik Johannaber "Fröccsöntés kézikönyve".
- "Műanyagfeldolgozási technológia", James F. Carley