


Az infúziós formák beszállítójaként megértem a zsugorodás kritikus kérdését a gyártási folyamatban. A zsugorodás jelentősen befolyásolhatja a végső infúziós készlet termékeinek minőségét és funkcionalitását. Ebben a blogban megosztom néhány hatékony stratégiát arra vonatkozóan, hogyan lehet kompenzálni a zsugorodást egy infúziós készletben.
A zsugorodás megértése az infúziós formákban
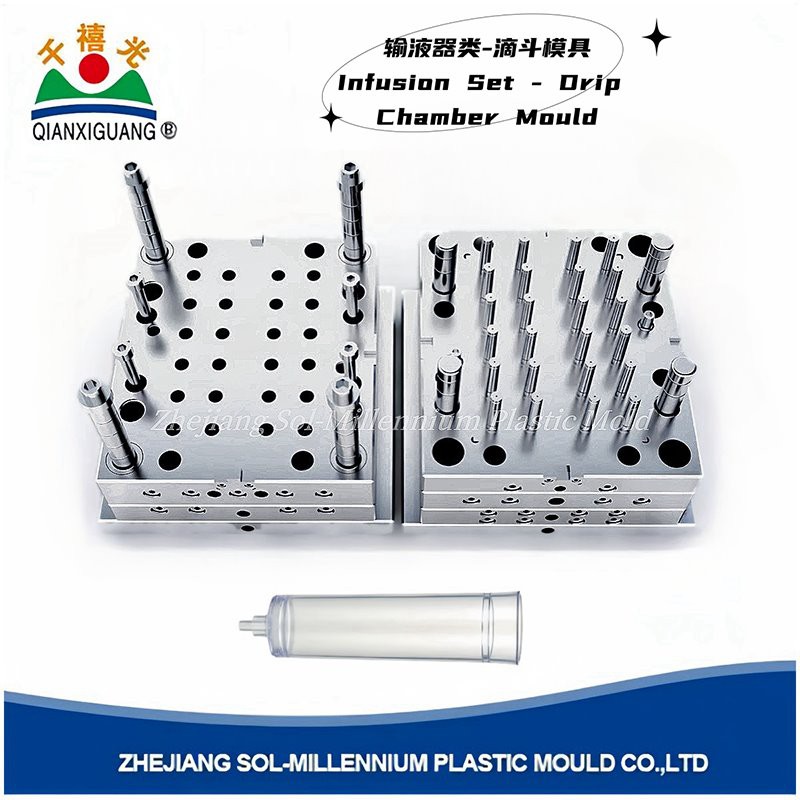
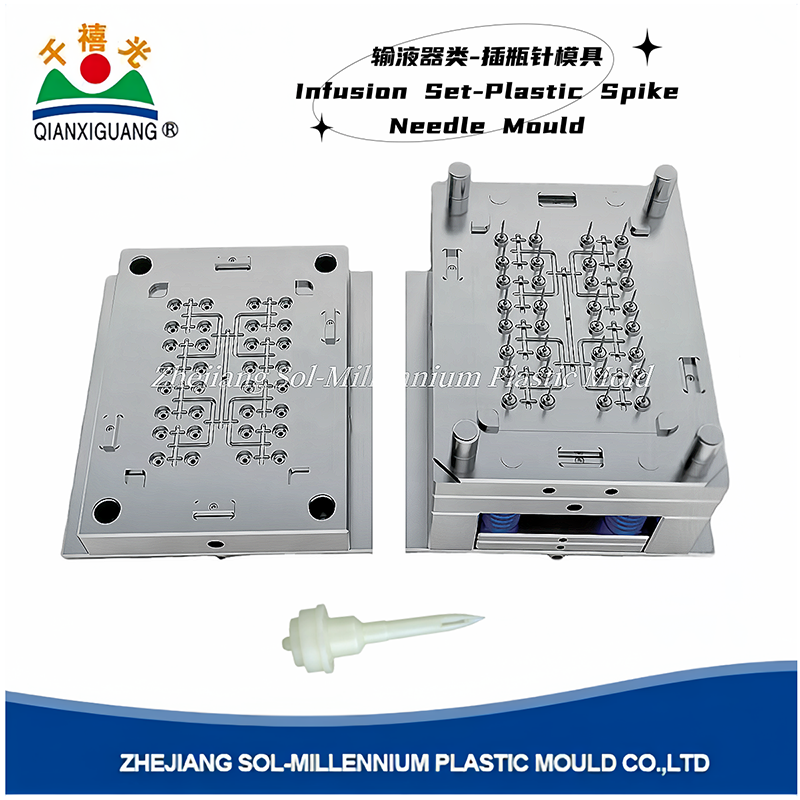
A műanyag fröccsöntésben, amelyet általában az infúziós készlet alkatrészek előállításához használnak, zsugorodás akkor fordul elő, amikor az olvadt műanyag lehűl és megszilárdul. Mivel a műanyag elveszíti a hőt, összehúzódik, ami az öntött rész dimenziós változásait eredményezi. Az infúziós beállított formákkal összefüggésben a zsugorodás különböző alkatrészeket érinthet, példáulMűanyag tüske tű formaésCsepegtető kamra-
A zsugorodás mértéke számos tényezőtől függ, beleértve az alkalmazott műanyag anyag típusát, a penész kialakítását, a feldolgozási feltételeket és az alkatrész geometriáját. Például a különböző műanyagok eltérő zsugorodási sebességgel rendelkeznek. Az amorf műanyagok általában alacsonyabb zsugorodási sebességgel bírnak, mint a félig kristályos műanyagok. A penész kialakítása, például a falak vastagsága és a bordák vagy főnökök jelenléte, szintén befolyásolhatja a műanyag csökkenését a hűtés során.
Anyagválasztás
A zsugorodás kompenzálásának egyik első lépése a műanyag anyag gondos kiválasztása. Az infúziós készlethez szükséges anyag kiválasztásakor a tényezők, például a biokompatibilitás, a kémiai ellenállás és a mechanikai tulajdonságok döntő fontosságúak. Ugyanakkor elengedhetetlen az anyag zsugorodási tulajdonságainak figyelembevétele.
Például, ha nagy precíziós alkatrészre van szükség, akkor egy viszonylag alacsony és kiszámítható zsugorodási sebességgel rendelkező anyagot kell választani. Egyes műanyagok, például a polikarbonát, viszonylag alacsony zsugorodási sebességgel rendelkeznek, így azok olyan alkatrészekre alkalmassá válnak, ahol szoros toleranciákra van szükség. Másrészt a polipropilén, az infúziós halmazokban általában használt anyag, nagyobb zsugorodási sebességgel rendelkezik, de jó kémiai ellenállást és rugalmasságot kínál. A különböző anyagok zsugorodási viselkedésének megértésével megalapozottabb döntéseket hozhatunk az anyagválasztási folyamat során.
Penésztervezési módosítások
A penész kialakítása létfontosságú szerepet játszik a zsugorodás kompenzálásában. Az egyik megközelítés a zsugorodási juttatások beépítése a penész kialakításába. Ez azt jelenti, hogy a penészüregek mérete valamivel nagyobb, mint az alkatrész kívánt végső dimenziói, figyelembe véve a műanyag anyag várható zsugorodását.
Például, ha egy adott műanyag zsugorodási sebessége 1%, és az alkatrész kívánt hossza 100 mm, akkor a megfelelő formájú üreg hosszát körülbelül 101 mm -re kell tervezni. Ilyen módon, amikor a műanyag lehűl a hűtés során, az utolsó résznek a kívánt méretek lesznek.
A penész kialakításának másik aspektusa a megfelelő kapu rendszerek használata. A kapu az a pont, amelyen keresztül az olvadt műanyag belép a penészüregbe. Egy jól megtervezett kapu rendszer biztosítja az üreg egyenletes kitöltését és csökkentheti az egyenetlen zsugorodás valószínűségét. Például egy multi -kapu rendszer felhasználható nagyobb vagy összetettebb alkatrészekhez, hogy a műanyag egyenletesen áramlik az üreg egész területén.
A penészben lévő hűtőcsatornákat szintén gondosan meg kell tervezni. Az egyenletes hűtés elengedhetetlen a differenciális zsugorodás megakadályozásához, ami az alkatrész megsemmisítéséhez vagy torzulásához vezethet. Annak biztosításával, hogy a hűtési sebesség a teljes részben konzisztens legyen, minimalizálhatjuk a zsugorodás hatásait.
Feldolgozási paraméterek optimalizálása
A feldolgozási paraméterek optimalizálása a fröccsöntési folyamat során egy másik hatékony módszer a zsugorodás kompenzálására. A kulcsfeldolgozási paraméterek magukban foglalják az injekciós nyomást, az injekciós sebességet, az olvadási hőmérsékletet és a hűtési időt.
Az injekciós nyomás befolyásolja a műanyag csomagolását a penész üregében. A magasabb injekciós nyomás hozzájárulhat a zsugorodás csökkentéséhez azáltal, hogy több műanyagot az üregbe kényszerít, kompenzálva a mennyiség csökkentését a hűtés során. A túlzott nyomás azonban más problémákat is okozhat, például flash vagy alkatrész deformációt. Ezért meg kell találni az optimális befecskendezési nyomást az egyes részekre és anyagokra.
Az injekciós sebesség szintén szerepet játszik a zsugorodásban. A gyorsabb injekciós sebesség gyorsabban kitöltheti a penészüreget, csökkentve a műanyag hűtésének elindításának idejét, mielőtt az üreg teljesen megtelik. Ez elősegítheti az egységesebb zsugorodást. A túl magas sebesség azonban légcsapdákat vagy felületi hibákat okozhat az alkatrészben.
Az olvadékhőmérséklet befolyásolja a műanyag viszkozitását. A magasabb olvadékhőmérséklet általában alacsonyabb viszkozitást eredményez, lehetővé téve, hogy a műanyag könnyebben áramoljon a penészüregbe. Ez elősegítheti a zsugorodás jobb kitöltését és csökkentését. A túlzottan magas olvadékhőmérséklet azonban a műanyag termikus lebomlását okozhatja, amely befolyásolja annak tulajdonságait.
A hűtési idő kritikus jelentőségű a zsugorodás szabályozásához. A megfelelő hűtési idő lehetővé teszi a műanyag számára, hogy megfelelően megszilárduljon és elérje a végső méreteit. Ha az alkatrészt túl korán dobják ki a penészből, akkor továbbra is zsugorodhat a penészen kívül, ami dimenziós pontatlanságokhoz vezet.
Posta - öntési kezelések
Bizonyos esetekben az öntés utáni kezelések felhasználhatók a zsugorodás további kompenzálására. Az egyik általános utáni kezelés a lágyítás. Az izzítás magában foglalja az öntött rész melegítését egy meghatározott hőmérsékletre az olvadási pont alatt, majd lassan lehűtve. Ez a folyamat enyhítheti a belső feszültségeket az részben, és csökkentheti a további zsugorodás valószínűségét az idő múlásával.
Egy másik üzenet - az öntési kezelés a megmunkálás. Nagyon szoros tűrésű alkatrészek esetén a megmunkálás felhasználható a felesleges anyagok eltávolítására vagy a kívánt végső dimenziók elérésére. A megmunkálás azonban több idő - fogyasztó és költséges folyamat, tehát általában utolsó lehetőségként használják.
Minőség -ellenőrzés és megfigyelés
Annak biztosítása érdekében, hogy a zsugorodási kompenzációs stratégiák hatékonyak legyenek, elengedhetetlen az átfogó minőség -ellenőrző és megfigyelő rendszer megvalósítása. Ez magában foglalja az öntött alkatrészek rendszeres ellenőrzését precíziós mérőeszközök, például féknyereg, mikrométer és koordináta mérőgépek (CMM) segítségével.
Az alkatrészek méretének mérésével a termelés különböző szakaszaiban felismerhetjük a kívánt dimenzióktól való eltéréseket, és szükség szerint beállíthatjuk a penész kialakítását, a feldolgozási paramétereket vagy az anyagválasztást. Ezenkívül a statisztikai folyamatvezérlő (SPC) technikák alkalmazhatók a mérésekből összegyűjtött adatok elemzésére, valamint a zsugorodási viselkedés tendenciáinak vagy mintáinak azonosítására.
Következtetés
Az infúziós penészben a zsugorodás kompenzálása összetett, de alapvető feladat az infúziós készlet termékeinek minőségének és funkcionalitásának biztosításához. A műanyag anyag gondos kiválasztásával, a penész kialakításának módosításával, a feldolgozási paraméterek optimalizálásával, a postázási kezelések használatával és a robusztus minőség -ellenőrzési rendszer megvalósításával hatékonyan minimalizálhatjuk a zsugorodás hatásait.
Az infúziókészletű formák megbízható szállítójaként elkötelezettek vagyunk azért, hogy magas színvonalú formákat biztosítsunk, amelyek megfelelnek az orvosi ipar szigorú követelményeinek. Ha érdekli az infúziós beállított formáink, vagy bármilyen kérdése van a zsugorodási kompenzációval kapcsolatban, kérjük, vegye fel velünk a kapcsolatot a beszerzési megbeszélésekhez. Bízunk benne, hogy együtt dolgozhatunk veled az infúziós készlet gyártási igényeinek legjobb megoldásainak létrehozásában.
Referenciák
- Bükk, JF (2012). Fröccsöntési elmélet és gyakorlat. Elsevier.
- Rosato, DV és Rosato, DV (2000). Fröccsöntési kézikönyv. Kluwer akadémiai kiadók.
- Trón, JL (1996). Műanyag -folyamatmérnök. Marcel Dekker.